
Технология изготовления и монтажа алюминиевых дверей: как обеспечить точную геометрию створки и избежать перекосов
Алюминиевая дверь начинает задевать порог не из-за «капризного» металла. Почти всегда причина прозаичнее: ошибка при раскрое профиля, неточная сборка углов, неправильное стекление или деформация рамы во время крепления к проёму. Чтобы створка сохраняла прямоугольную форму, недостаточно аккуратно соединить четыре профиля. Необходимо контролировать диагонали на каждом этапе, учитывать массу заполнения и монтировать коробку без винтового скручивания. Краткий ответ таков: геометрию двери обеспечивает не регулировка петель, а согласованная точность изготовления, остекления и монтажа.
Особенно чувствительны к погрешностям высокие входные конструкции. Если полотно высотой 2200–2400 мм имеет отклонение всего в несколько миллиметров, в нижнем углу уже может исчезнуть рабочий зазор. Попытка приподнять створку регулировочным винтом даст временный результат, но не устранит ромбовидность полотна или перекос коробки. Поэтому проверка начинается не после навешивания, а ещё на раскроечном участке.
Содержание
Откуда появляется перекос
У готовой двери геометрические дефекты обычно накладываются друг на друга. Например, при сборке створки получили разницу диагоналей 2 мм, затем тяжёлый стеклопакет расклинили без компенсации провисания, а на объекте монтажник перетянул один из рамных анкеров. Каждая отдельная погрешность кажется небольшой, однако их сумма превращается в задевающий порог, неравномерный прижим уплотнителя и тугой поворот ключа.
Именно поэтому изготовление алюминиевых дверей следует рассматривать как единую технологическую цепочку: замер проёма, расчёт размеров, подготовка профиля, сборка, установка заполнения, навешивание и окончательная настройка связаны между собой. Исправлять на последней стадии то, что было упущено на первой, дорого и не всегда возможно без разборки конструкции.
Есть и важное различие между холодными и тёплыми профильными системами. Холодный профиль представляет собой цельное алюминиевое сечение и обычно применяется внутри зданий либо в неотапливаемых тамбурах. Тёплая система содержит полиамидный терморазрыв. Её профиль сложнее по строению, поэтому при обработке особенно важны состояние пилы, правильный прижим заготовки и соблюдение требований системодателя к соединителям.
Критическая проверка: диагонали нужно измерять не только у собранной створки, но и после установки стеклопакета. Заполнение способно изменить форму полотна, если опорные и дистанционные подкладки размещены неверно.
Замер проёма и расчёт монтажного зазора
Точный результат невозможен без нормального исходного замера. Ширину и высоту проёма определяют как минимум в трёх точках: по краям и в середине. Дополнительно проверяют вертикальность откосов, горизонтальность основания и разность диагоналей. Лазерный построитель плоскостей удобен для выявления наклона, но контроль металлической рулеткой и уровнем всё равно остаётся обязательным.
Размер рамы назначают по фактической геометрии проёма, а не по одному минимальному значению. Монтажный шов должен позволять выставить коробку клиньями и заполнить зазор изоляционными материалами. Универсальной цифры для всех объектов нет: допустимую ширину шва определяют проект, профильная система, размеры блока, материал стены и требования к узлам примыкания. В российской практике ориентируются, в частности, на принципы устройства монтажных швов по ГОСТ 30971, но конкретное решение необходимо проверять по актуальной документации проекта и производителя системы.
| Что измеряют | Инструмент | Что показывает проверка | Последствие пропуска |
|---|---|---|---|
| Ширина и высота в трёх точках | Рулетка, лазерный дальномер | Сужение, расширение или завал проёма | Недостаточный монтажный зазор либо слишком узкая рама |
| Диагонали проёма | Рулетка | Отклонение формы от прямоугольника | Ошибочная привязка рамы к кривым откосам |
| Вертикальность боковых плоскостей | Лазер или длинный уровень | Направление и величину завала | Самопроизвольное движение створки |
| Уровень чистого пола | Лазерный нивелир | Фактическую отметку порога | Задевание покрытия или чрезмерный нижний зазор |
Раскрой профиля: миллиметры, которые нельзя вернуть
Перед резкой профиль выдерживают при температуре цеха, осматривают на вмятины и сверяют с картой раскроя. Торец после пилы должен быть ровным, без ступеньки и грубого заусенца. Изношенный диск или недостаточный прижим заготовки уводит рез, а загрязнённая стружкой база станка меняет фактический угол. Для соединений под 45 градусов даже небольшая угловая ошибка проявляется раскрытым наружным швом и различием диагоналей.
Размеры деталей следует контролировать одним поверенным измерительным инструментом. Если оператор размечает рулеткой, а приёмщик проверяет другим прибором с собственной погрешностью, спор о десятых долях миллиметра не имеет практического смысла. На производстве разумно вести карту контроля: артикул профиля, размер заготовки, угол реза, положение технологических отверстий и результат проверки первой детали серии.
Отверстия под угловые соединители, петли и замки выполняют по шаблонам или на обрабатывающем центре. Ручная разметка допустима для единичных операций, но требует базирования от одной и той же поверхности. Если часть размеров откладывать от торца, а часть - от противоположной кромки, накопленная погрешность сместит замочную планку относительно ригелей.
Сборка рамы и створки
Сборочный стол должен быть жёстким и плоским. На неровной поверхности можно собрать формально правильный прямоугольник, который после снятия со стола окажется скрученным «пропеллером». До затяжки угловых соединителей проверяют сопряжение торцов, затем измеряют наружные размеры и обе диагонали. Если диагонали не совпадают, положение профилей корректируют до окончательной фиксации, а не ударами по уже затянутому углу.
Допустимую разницу диагоналей нельзя назначать одной цифрой для любой двери. Она зависит от габаритов изделия, типа соединения и технических условий конкретной профильной системы. На практике цель сборщика - добиться максимально близких значений, а предельное отклонение брать из рабочей документации системодателя. Для крупной створки формальное попадание в широкий допуск ещё не гарантирует лёгкую работу замка.
Практическое правило: профиль нельзя «дотягивать» крепежом через видимый зазор в угловом стыке. Сначала находят причину - неверный рез, стружку между деталями, неподходящий соединитель или смещение закладной. Силовая затяжка маскирует дефект и создаёт внутреннее напряжение.
После сборки контролируют плоскостность. Для этого раму укладывают на проверенную поверхность либо оценивают углы относительно лазерной плоскости. Особое внимание требуется высоким полотнам с узкими стойками: они легче деформируются при переноске. Перемещать такую створку лучше вертикально, поддерживая минимум в двух точках и не используя горизонтальный профиль как ручку.
Как стеклопакет удерживает геометрию
Стеклопакет внутри створки - не просто заполнение. При грамотном расклинивании он участвует в пространственной работе полотна и препятствует опусканию свободного угла. Основную массу передают на несущие подкладки. Их ставят по схеме, предусмотренной изготовителем профильной системы и стеклопакета, а не в случайных местах «где удобнее».
Для распашной створки расклинивание обычно строят по диагональному принципу: вес заполнения передаётся к нижней петлевой зоне, а дистанционные подкладки помогают сохранить прямоугольность. При этом подкладка должна опираться на рабочие стенки профиля, иметь подходящую ширину и не перекрывать дренажные каналы. Нельзя подкладывать обрезки древесины, куски резины или металл без защитного слоя. Такие импровизированные опоры меняют размер, повреждают кромку стеклопакета либо создают точечную нагрузку.
| Дефект после остекления | Вероятная причина | Правильное действие |
|---|---|---|
| Свободный нижний угол опустился | Ошибочная схема подкладок или недостаточная жёсткость расклинивания | Снять штапики, разгрузить заполнение и восстановить схему по документации системы |
| Створка стала ромбовидной | Неравномерное поджатие стеклопакета | Повторно измерить диагонали и скорректировать положение подкладок |
| Лопнула кромка стекла | Точечная опора, контакт с металлом или повреждённая подкладка | Заменить стеклопакет и устранить жёсткий контакт |
| В зоне заполнения стоит вода | Перекрыты дренажные отверстия | Освободить фальц и проверить путь отвода влаги |
Монтаж коробки без винтового скручивания
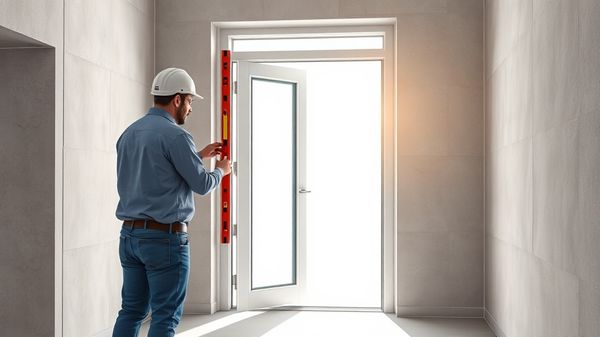
Коробку устанавливают на несущие подкладки, выставляют по отметке порога и временно фиксируют клиньями. Контролировать только вертикаль стоек недостаточно. Нужно проверить горизонтальность порога и верхней перемычки, равенство диагоналей, ширину проёма коробки в нескольких сечениях и положение всех четырёх углов в одной плоскости.
Крепёж располагают по монтажной схеме производителя профиля и проектному узлу. Шаг и расстояние от углов зависят от размеров блока, массы створки, материала основания и вида крепления. Анкер должен фиксировать раму, а не притягивать её к неровной стене. В точке крепежа устанавливают опорную или дистанционную колодку: тогда при затяжке профиль не прогнётся внутрь.
Положение коробки проверяют после каждого ключевого крепления. Если сначала просверлить и затянуть все точки, обнаруженный в конце винтовой перекос потребует ослабления половины анкеров. Пена не заменяет механический крепёж и не исправляет геометрию. Её задача - участвовать в формировании тепло- и звукоизоляционного слоя монтажного шва в составе предусмотренной системы герметизации.
Опасная ошибка: нельзя выравнивать установленную дверь только регулировкой петель, если коробка имеет разную ширину сверху и снизу или её углы не лежат в одной плоскости. Петли изменят положение створки, но прижим уплотнителя и работа замка останутся нестабильными.
Навешивание и регулировка
До навешивания проверяют крепление петель, наличие всех штатных винтов и соответствие петель массе полотна. Несущую способность определяют по технической документации производителя фурнитуры с учётом размеров створки, её массы и условий эксплуатации. Простое добавление третьей петли не всегда пропорционально увеличивает допустимую нагрузку: значение имеют расстояния между петлями и правильность их соосности.
После навешивания дверь несколько раз открывают на полный рабочий угол. Створка не должна самопроизвольно ускоряться, цеплять порог или менять характер движения. Затем проверяют зазоры по периметру, работу защёлки, ригелей и ответных планок. Регулировку выполняют малыми шагами, контролируя результат после каждого изменения. Одновременное вращение всех винтов без фиксации исходного положения быстро приводит к потере базовой настройки.
Контрольная памятка перед сдачей
- Измерить диагонали коробки и створки, сопоставив результат с документацией профильной системы.
- Проверить рабочие зазоры по всему периметру в закрытом положении, включая участок над порогом.
- Оценить плоскостность коробки и убедиться, что крепёж не втянул стойки к стене.
- Выполнить цикл открывания и закрывания не менее нескольких раз, проверяя движение без заеданий.
- Проверить замок сначала при открытой створке, затем при закрытой: ключ и ручка должны работать без чрезмерного усилия.
- Осмотреть уплотнители: они не должны быть растянуты, перекручены, выдавлены из пазов или разорваны в углах.
- Проверить порог и дренаж, исключив перекрытие водоотводящих каналов герметиком, пеной или подкладками.
- Зафиксировать результат в акте или карте контроля с указанием обнаруженных и устранённых отклонений.
Что действительно определяет срок службы двери
Смотрите также:
Какие конструктивные особенности металлической двери влияют на ее устойчивость к взлому http://stroybud.com/kakie-konstruktivnyie-osobennosti-metallicheskoy-dveri-vliyayut-na-ee-ustoychivost-k-vzlomu/.
Интересности на тему: Как проверяется огнестойкость дверей: стандарты и методы испытаний
Классные советы в статье "Как выбрать хорошую металлическую входную дверь" здесь.

Точная геометрия возникает не в момент финальной регулировки. Она формируется последовательно: корректный замер задаёт размеры, чистый раскрой обеспечивает стыки, сборочный стол сохраняет плоскость, подкладки передают массу стеклопакета, а монтажные колодки не позволяют анкерам деформировать коробку. Пропуск одного звена обычно обнаруживается уже в эксплуатации - по истёртому порогу, продуванию или замку, который приходится закрывать с нажимом.
Если дверь уже перекошена, диагностику стоит вести от неподвижной части к подвижной: сначала проверить проём и коробку, затем петли, геометрию створки, расклинивание заполнения и только после этого регулировать фурнитуру. Такой порядок отделяет причину от симптома и помогает избежать повторного ремонта. Опыт эксплуатации конкретной профильной системы или вопрос по нестандартному узлу можно вынести в обсуждение: размеры блока, масса заполнения и схема крепления дадут специалисту гораздо больше информации, чем краткое описание «дверь просела».


